-
Courriel
qd158@goodtechwill.com
-
Téléphone
15066169235
-
Adresse
Salle 101, bâtiment 19, Yuxing Park, Qingdao netvalley, No.8 Tongshun Road, Qingdao, Province du Shandong
À propos de nous
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Essai Pvt polymère dans l'application de matériaux non métalliques pour l'automobile
Date :2025-08-25Lire :1
PolymèresEssai de Pvt dans l'application de matériaux non métalliques pour l'automobile
Instrument de détection de fer à grande vitesse
Cueillir Pour: Avec la demande croissante du marché, les exigences de performance des nouveaux matériaux sont de plus en plus élevées, le processus de transformation des matériaux en articles est accompagné de changements de température, de pression, de volume, ces paramètres jouent un rôle très important dans la forme finale des articles, comment surveiller le processus de moulage des articles analytiquesLe changement d'état de P - V - t et la relation de qualité des produits correspondants, de sorte que les paramètres du processus d'ajustement pour obtenir des produits de haute qualité, cet article, par l'élaboration de la technologie d'essai Pvt polymère, espère pouvoir aider au développement et à la production d'applications de nouveaux matériaux et de leurs produits, aider au développement de véhicules à énergie nouvelle.
Mots clés: matériaux non métalliques pour véhicules, moulage par injection,Test Pvt;
I. Préface:
Avec le développement continu de l'industrie automobile de la nouvelle énergie, les exigences des matériaux non métalliques pour les véhicules évoluent dans la direction de la haute précision, de la fonctionnalité élevée, de la légèreté, du faible coût et de la valeur ajoutée élevée, mais à l'heure actuelle, le développement de nouveaux matériaux est loin d'être aussi rapide que la demande du marché, la précision dimensionnelle, la précision du poids, la stabilité du travail et d'autres problèmes qui se posent lors de la conversion des matériaux en produits de précision doivent être résolus par une technologie plus pratique et plus efficace.
Du polymèreLes paramètres PVT, c'est - à - dire les relations entre la pression (p), le volume (v) et la température (t) du polymère, en tant que propriétés fondamentales du polymère, jouent un rôle très important dans la production, le traitement et l'application du polymère. [1]- Oui.Par polymèreLe diagramme de courbe de relation Pvt peut obtenir l'influence de la température, de la pression sur le volume spécifique du polymère et obtenir des informations intuitives sur la densité du polymère, le volume spécifique, la compressibilité, le coefficient de dilatation volumique, les équations d'état, etc. Grâce à l'étude de la relation polymère - PVT, il est possible d'obtenir des phénomènes liés à la pression, à la densité, à la température, etc. dans le processus de moulage par injection, d'analyser la cause de la déformation, du rétrécissement, des bulles d'air, des défauts et d'autres défauts dans le traitement des produits, de formuler plus rapidement les paramètres de processus optimaux et d'obtenir ainsi des produits de haute qualité. Il est donc nécessaire d'obtenir des données Pvt plus précises et plus pratiques pour des prévisions, des évaluations, des optimisations et des calculs plus précis.
Deux,Principe du test Pvt:
PolymèresL'équipement de test Pvt se compose principalement de cartouches de test, de systèmes de transmission de test, de systèmes de contrôle de refroidissement et de refroidissement, de capteurs et de systèmes d'analyse et d'acquisition de données. Lors de l'essai, une quantité fixe de polymère est chauffée ou refroidie en fonction de la température définie, vous pouvez choisir d'utiliser le contrôle de la température du type de débit, utiliser une quantité analogique de refroidissement du flux d'air pour augmenter la précision du contrôle de la température, utiliser le servomoteur pour contrôler le piston de pression en fonction de la pression réglée pour maintenir une pression constante, puis utiliser une règle à grille de haute précision pour percevoir les changements de volume lors de la dilatation ou de la contraction lorsque la température du polymère change, le processus garantit l'étanchéité du système, empêche les fuites et l'entrée d'air pour obtenir des données telles que la densité, la capacité spécifique.
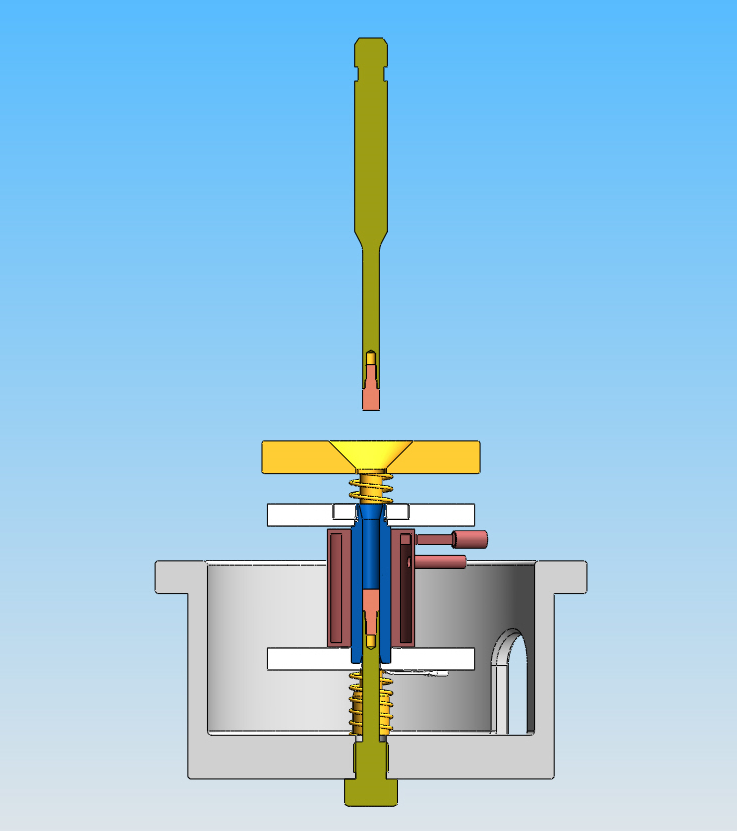
Figure1 PVTStructure de l'équipement d'essaiLe principe
Trois,Application de la relation Pvt
Application1:Il en résulte que lors du moulage par injectionPVTCourbe de changement d'état;
Dans le processus de moulage par injection, la fonte en plastique non Newton dans la cavité du moule fait un flux transitoire non isotherme, la fonte est rapidement refroidie d'une part en raison du contact avec le moule cryogénique, d'autre part en raison de l'action de cisaillement à grande vitesse et génère à son tour de la chaleur, au cours de cette période a subi différents processus de changement de pression, de température et de taux de cisaillement, àCompletDécrire l'influence des conditions d'usinage sur les propriétés d'écoulement de la masse fondue nécessite de connaître la viscosité dans diverses conditions (pression, température et vitesse de cisaillement).[2]Les matériaux polymères dans le processus de moulage de divers paramètres physiques subissent également une série de changements par rapport au matériauL'analyse de la relation caractéristique P - V - t permet de trouver le chemin d'usinage correspondant dans la courbe de relation Pvt du matériau.
table12] Paramètres du processus de traitement du moulage par injection
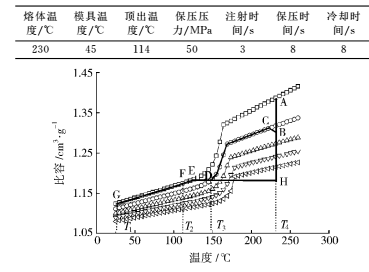
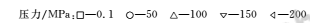
Figure2[2] PVTCourbe d'état et itinéraire du processus de moulage par injection
Figure2Montré,A-B-C-D-E-F-GL'itinéraire est à travers la tableLe GRIDParamètres de processus etPVTL'ensemble du procédé de moulage par injection décrit par la courbe.Le processus de moulage par injection comprend généralementLes étapes suivantes:
1. Plastification: a dans la figure Des points représentant l'état de la masse fondue bien plastifiée, à la température de fusion, avant injection.Augmentation de la pression de plastification,Temps de plastificationAugmenté,Température de fusionAscension,Bonne qualité de plastification, température uniforme, mais efficacité de plastificationBaisse,La contre - pression générale n'est pas trop élevée. Généralement, plus la pression arrière est basse, mieux c'est, ne doit pas dépasserà 20 MPa.
2. Remplissage de moule (Injection): les sections A - B sont la phase d'injection de remplissage du matériau à la température de plastification (T4). Si la pression d'injection n'est pas suffisante, il est facile de créer une dépression de l'article. Lorsque la pression est élevée, le rétrécissement dense du produit est faible.
3. L'injection passe à la pression de réserve: le paragraphe b - C est le passage du remplissage à la pression de réserve. La commutation précise est la clé pour garantir la pression dans la cavité, si la commutation est trop tôt, le remplissage du moule doit être effectué sous pression maintenue, provoquant une orientation de pression maintenue plus grande; La commutation est trop tardive, une pression trop élevée dans la cavité du moule peut entraîner une surcharge, ce qui permet aux articles de créer des flèches et des contraintes internes. Pendant le processus de maintien de pressionPort d'alimentationL'orientation élevée qui en résulte est préjudiciable à la qualité de l'article, et pour réduire l'orientation de maintien en pression, il faut presser le moins de matière possible dans la cavité de moulage pendant la phase de maintien en pression.
4. Moulage par refroidissement: le segment C - D sur la ligne isobare est le processus de refroidissement par maintien de pression du matériau dans la cavité. La pression de maintien de la pression ne doit pas être inférieure à la pression d'injection, légèrement supérieure à la pression d'injection, de sorte que l'effet de maintien de la pression peut être joué. Pression de maintien de pressionAugmenté,Pression de la cavité du mouleAugmenté,Densité des produitsAugmenter,Taux de contractionDevenir plus petit,Stress interneAugmentation- Oui.Le point d indique que le matériau à l'intérieur de la cavité est refroidi sous une certaine pression jusqu'àPort d'alimentationtempératureT3, Son rapport correspondent est alors VD. A partir de ce moment, le matériau ne pénètre plus dans la cavité. Le segment D - E est le processus de refroidissement isométrique, le refroidissement détermine le changement de pression dans la cavité de type jusqu'à atteindre la ligne de pression normale.
5. Éjection du moule ouvert: les sections E - f se réfèrent à l'éjection de l'article lorsque le refroidissement le long de la ligne de pression normale atteint la température d'éjection T2. Le point G est la température ambiante et indique que l'article prélevé est refroidi à la température ambiante T1 sous pression normale, ce qui complète l'ensemble du cycle de moulage par injection. VG est le pouvoir spécifique du polypropylène à température ambiante.
Comme on peut le voir sur la figure,Les chemins d'usinage du moulage par injection sont nombreux,C'est - à - dire parDifférentes conditions de processus,TousDe sorte que chaque moulage par injection atteigne la ligne de pression normale au même point, ce qui permet d'obtenir le même retrait de volume et d'atteindre une grande précision dimensionnelle, 利用La technologie de test Pvt permet de choisir rapidement le chemin d'usinage le plus simple- Oui.
Devraitutiliser2: la méthode des équations d'état permet d'obtenir les paramètres thermodynamiques des hauts polymères;
Description actuelle des polymères en termes de simulation de moulage par injectionPVTRelations largement appliquées est le double domaine corrigéTaitL'équation d'état. Par le biais de la pairePVTRégression non linéaire des données de test, donnantTaitL'équation d'état.
La méthode d'équation d'état peut obtenir les paramètres thermodynamiques des hauts polymères, fournir un support de base de données de paramètres matériels pour le logiciel de simulation de moulage par injection, tels que la capacité spécifique du matériau, le coefficient de dilatation thermique, le coefficient de compression isotherme, et la température de cristallisation, etc. Influencé par la fiabilité précise des paramètres matériels des matériaux, les résultats de la simulation informatique et le processus de moulage réel seront différents.
Par le biais de la paire9928HDe ce matériauPVTÉtude de performance, exploitation d'un double domaine modifiéTaitL'équation d'état simule sa courbe,Comme sur la figure3Comme on peut le voir,300 barEt600 barLa courbe ajustée dans les conditions de pression est en grande partie conforme à la courbe d'essai réelle.
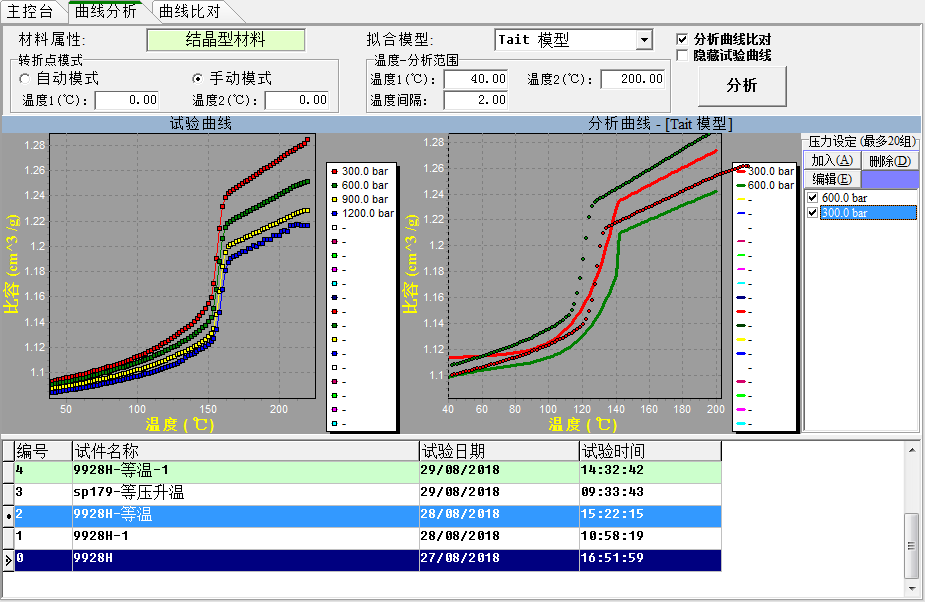
Figure3 Courbe d'essai etTaitAlignement des courbes du modèle
Application3: mesure du polyCombinéLa température et la pression de transition de phase de la substance;
|
|
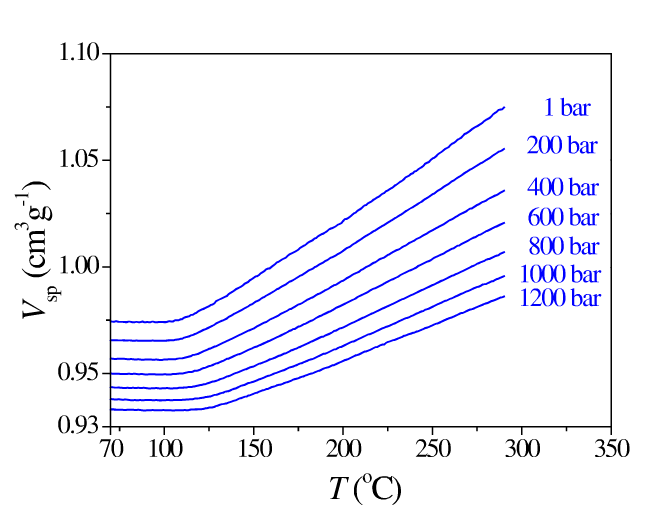
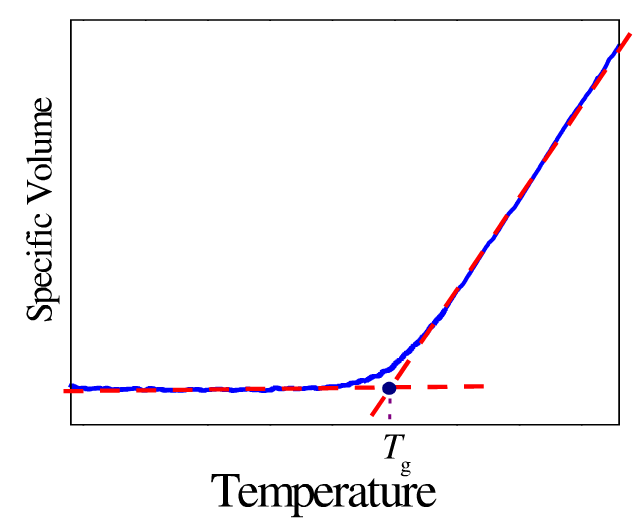
Figure4 PolyCombinéObjetsTempérature de transition de phase à différentes pressions
Comme sur la figure4Montré en testant le polymère à différentes pressionsPVTLa courbe de relation permet de voir visuellement la température de transition de phase de ce polymère dans différentes conditions de pression.
Iv. Conclusion
Par rapport au polymèrePVTLa relationtest,Non seulement vous pouvez trouver le meilleur chemin de processus de production, réduire l'apparition des produits dans la productionApparence, taille, poids, etc.Les problèmes de qualité, et les paramètres matériels des matériaux peuvent être obtenus par des équations d'état, fournissant un soutien de données pour la recherche théorique;PVTtestCombiné avec le processus de production réel,pouvoirAméliorer l'efficacité de conversion de la recherche et du développement de nouveaux matériaux à la production de masse, favoriser le développement de matériaux non métalliques, promouvoir les percées technologiques et les applications innovantes de notre pays dans les véhicules à énergie nouvelle.
Références:
[1] Yang Weimin, Wang Jian, Xie Pengcheng, Ding yumei, progrès de la recherche sur la technologie de test de relation Pvt polymère, China Plastics, 2008, 22 (2): 81 - 89.
[2] Li Feng, Sun Jin, Li Yongquan, recherche sur les propriétés rhéologiques et les relations Pvt du polypropylène et leur application au moulage par injection, China Plastics, 2012, 26 (6): 62 - 66.