-
Courriel
1019062891@qq.com
-
Téléphone
18021603489
-
Adresse
Salle 108, bâtiment III, parc technologique de Zhihui, jungyu, 118, route d'Anyang, district de Huqiu, Suzhou
À propos de nous
Weisite Technology (Suzhou) Co., Ltd
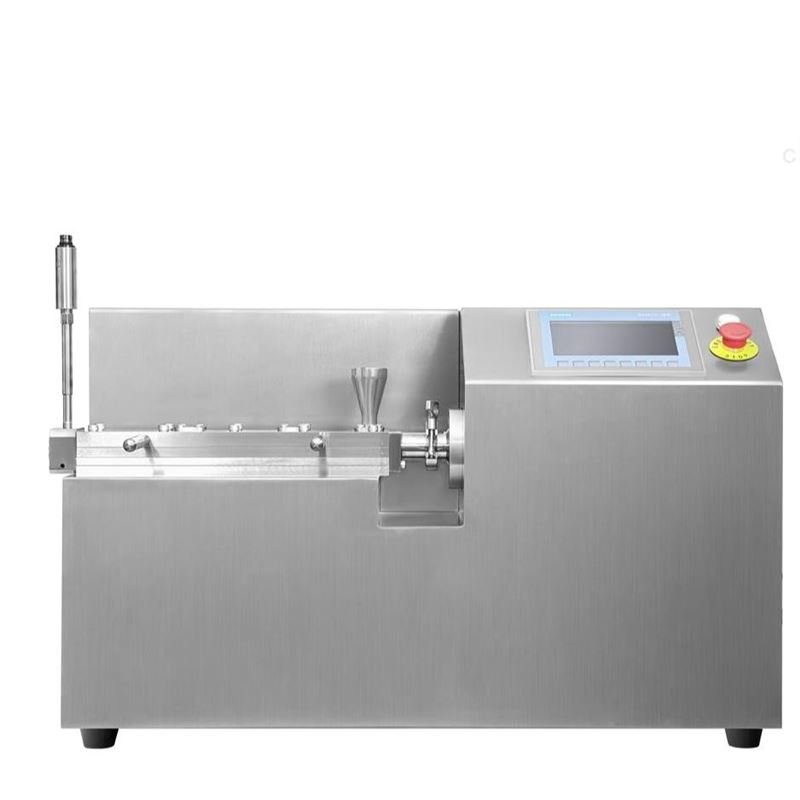
[2025 instrument Cope] principe de fonctionnement et optimisation du processus de l'extrudeuse thermofusible à double vis pharmaceutique
Date :2025-12-02Lire :0
I. principe de fonctionnement
Extrudeuse thermofusible à double vis pharmaceutiqueLes principes fondamentaux peuvent être résumés comme suit:Deux ou plusieurs matériaux (typiquement des API, des supports polymères, des excipients fonctionnels) sont mis à l'intérieur d'un cylindre chauffé par convoyage, cisaillement, mélange et action de fusion de deux vis en prise l'une avec l'autre, coaxiales ou contrarotatives, formant une masse fondue homogène et continue, et enfin extrudés par une filière qui, après Solidification par refroidissement, donne une dispersion solide ou un complexe de la forme désirée.
Son flux de travail peut être décomposé en plusieurs étapes clés:
1. Zone d'alimentation et de transport de solides
processus: le matériau en poudre mélangé à sec préalablement mélangé est ajouté à partir de la bouche d'alimentation. Dans la section initiale de la vis, la matière est principalement transportée vers l'avant par la poussée mécanique générée par la rotation de la vis.
caractéristique: cette zone a une température plus basse et le matériau reste essentiellement solide. L'élément de vis est généralement un élément de transport avec des rainures de vis plus profondes pour établir la pression et éviter le colmatage prématuré de la matière en fusion.
2. Zone de fusion et de plastification
processus: Au fur et à mesure que le matériau est acheminé vers l'aval, le chauffage de la paroi extérieure du cylindre de la machine commence à chauffer le matériau. Dans le même temps, le cisaillement intense du matériau par la vis crée également une chaleur de frottement importante. Lorsque la température du matériau atteint sa température de transition vitreuse ou son point de fusion, le ramollissement, la fusion commence.
caractéristique: c’est l’une des zones les plus critiques. La combinaison d'éléments de vis change, l'introductionBloc de malaxage.Le bloc de malaxage produit un mélange radial et axial intense, assurant un transfert de chaleur uniforme, permettant à tous les composants de fondre et d'homogénéiser. Le contrôle de la température dans cette zone est essentiel.
3. Zones de mélange et de dispersion
processus: À l'état fondu, les avantages uniques de la vis double sont pleinement exploités. L'engrènement des deux vis crée une action d'auto - nettoyage qui évite la rétention et la dégradation du matériau sur les vis.
Distribution mixte: par la course de guidage de l'élément fileté, le changement de direction de rotation, de sorte que les couches de flux fondu de différents composants sont constamment étirées, pliées, divisées et réarrangées pour obtenir une distribution uniforme sur le macroscope.
Mélange dispersé: les particules pharmaceutiques (API) autrement agglomérées et peu solubles sont brisées et dispersées uniformément dans le polymère fondu par la force de cisaillement puissante du bloc de malaxage. Ceci est essentiel pour former une dispersion Solide amorphe, améliorer la solubilité du médicament.
caractéristique: la résistance au cisaillement et l'efficacité du mélange dans cette zone déterminent directement la qualité du produit final.
4. Zone d'échappement (facultatif)
processus: si le matériau contient des solvants volatils, de l'humidité ou des substances faiblement moléculaires, une Section d'échappement peut être conçue sur la vis. En abaissant la pression du cylindre, ces volatiles s'échappent du matériau et sont évacués par le système de vide.
caractéristique: très utile pour les procédés nécessitant l'élimination des solvants résiduels ou la dérégulation.
5. Zone de mesure et de pressurisation
processus: À proximité de la tête de moule, la rainure de vis de la vis devient peu profonde, joue un rôle métrologique, contrôle précis de la quantité de sortie du matériau. Dans le même temps, une pression élevée est encore établie, forçant le liquide fondu à travers la tête de moule.
caractéristique: assure la continuité et la stabilité de l'extrusion.
6. Extrusion et moulage
processus: la masse fondue homogène est extrudée à travers une tête de filière de forme spécifique (comme Strand die, Sheet die). Les bandes ou les feuilles extrudées entrent immédiatement dans le système de refroidissement (refroidi à l'eau ou à l'air) et se solidifient rapidement pour former.
Post - traitement: les extrudés après cuisson sont généralement tirés, coupés en granulés (pellets) ou en flocons, facilitant les opérations de préparation ultérieures telles que la compression, le remplissage de capsules, etc.
II. Optimisation des processus
L'objectif de l'optimisation des processus est d'obtenirBonne reproductibilité, qualité stableLe produit, le noyau estGarantir une dispersion uniforme du médicament dans le véhicule dans un état optimal (généralement amorphe), tout en évitant la dégradation thermique et le cisaillement excessif. L’optimisation s’articule principalement autour de quelques paramètres clés:
Optimisation de la formulation (Formulation Optimization)
C'est la base du succès.
Sélection du porteur: polymères couramment utilisés tels que hpmcas, HPMC, PVP va64, soluplus, etc. Le véhicule approprié doit être choisi en fonction de la nature de l'API (acido - basique, poids moléculaire), de la solubilité visée (pH - dépendante ou non).
Caractéristiques de l'API: la solubilité intrinsèque de l'API, le point de fusion, la stabilité thermique, le dosage, etc. affectent directement la fenêtre du processus.
Agents auxiliaires: l'incorporation d'agents tensioactifs peut améliorer la mouillabilité ou d'agents plastifiants améliorer les propriétés mécaniques des extrudés.
Optimisation des paramètres de processus (Process Parameter Optimization)
C'est le moyen de régulation de base de la technologie d'extrusion thermofusible.
•Trop bas: le matériau ne peut pas être suffisamment fondu, le mélange est inégal, il y a des points blancs. •Trop élevé: peut provoquer une dégradation thermique de l'API ou du support, une recristallisation du médicament. •Optimisation: de l'orifice d'alimentation à la tête de moule, la température monte généralement en escalier. Trouver ce qui garantit la fusion sans provoquer de dégradationBasse température effective- Oui. | ||
•Vitesse de rotation élevée: fort cisaillement, bon effet de dispersion, mais rendement élevé, temps de séjour court; Peut provoquer une surchauffe et une dégradation. •Faible vitesse de rotation: faible cisaillement, mélange peut ne pas être suffisant, mais le temps de séjour est long, ce qui favorise le transfert de chaleur et la réaction. •Optimisation: sous réserve de garantir un mélange homogène, choisissez celui qui satisfait à la capacité et ne provoque pas de dégradationFaible vitesse de rotation effective- Oui. | ||
•Taux de remplissage trop élevé: trop de pression à l'intérieur du cylindre de la machine, ce qui peut entraîner des déversements ou une surcharge du moteur. •Taux de remplissage trop bas: le matériau reste trop longtemps dans le cylindre de la machine, ce qui peut également entraîner une dégradation. •Optimisation: normalement ajusté avec la vitesse de rotation de la vis pour maintenir un taux de remplissage stable et modéré (généralement entre 50% et 80%). | ||
•Angle de bloc de malaxage: plus l'angle est petit (par exemple 30°), plus le cisaillement est fort et meilleur est l'effet de dispersion; Plus l'angle est grand (par exemple 60°), plus la distribution est mélangée. •Angle de mauvaise colonne: changer le chemin d'écoulement du matériau, améliorer le mélange. •Optimisation: conception d'une combinaison de vis appropriée en fonction de la taille des particules et de la dureté de l'API. Pour les API difficiles à disperser, il est nécessaire d'augmenter les segments de blocs malaxés à haute résistance au cisaillement après la zone fondue. | ||
•Optimisation: en ajustant la combinaison de vis et la vitesse de rotation, on cherche à obtenirDistribution étroite du temps de séjourCela garantit que tous les matériaux subissent le même historique de traitement et améliore la cohérence entre les lots. |
Surveillance et contrôle de la qualité en ligne (in - line Monitoring & QC)
Spectroscopie Raman / NIR: peut être monté sur le cylindre de la machine pour surveiller en temps réel la transformation cristalline de l'API (de l'amorphe au cristal) et l'uniformité de la concentrationDétection de libération en temps réel- Oui.
Surveillance du couple: reflète la pression et la viscosité du matériau à l'intérieur du cylindre de la machine. Un changement soudain de couple peut signaler une interruption de l'alimentation, une mauvaise fusion ou une dégradation.
Surveillance de la pression: la stabilisation de la pression devant la tête de filière est la clé pour garantir la forme et la qualité des extrudés.
Iii. Résumé et avantages
Principe de fonctionnement CorePour:chaudLe +CouperLe +Mixte=Fusion homogène→Moulage par extrusion- Oui.
Noyau d'optimisation des processus: par régulation systématiqueTempérature, vitesse de rotation, alimentation, combinaison de visLes quatre éléments, enQualité du produit (solubilité, stabilité)、Efficacité de productionetRobustesse du processusTrouvez le meilleur équilibre entre les deux.
Principaux avantages de l'extrusion thermofusible pharmaceutiquePour:
Améliore significativement la solubilité et la biodisponibilité des médicaments insolubles(principalement par formation d'une dispersion Solide amorphe).
Production continue: haute efficacité, facile à agrandir, conforme à la philosophie QBD et GMP.
Aucun solvant requis: vert et respectueux de l'environnement, évitant le problème de résidu de solvant.
Peut intégrer plusieurs opérations unitaires: Comme le mélange, la granulation, la production, etc. peut être fait en une seule étape.
Bonne étanchéité: réduit l'exposition à la poussière et améliore l'environnement de travail.
En résumé, l'extrusion thermofusible à double vis pharmaceutique est une technologie de plate - forme puissante dont l'application réussie repose sur une compréhension approfondie de la formulation, un fonctionnement précis de l'équipement et une optimisation scientifique des processus.