- Courriel
- Téléphone
-
Adresse
No.128 Tongxing North Road, district de Beibu, Chongqing
Catégories de produits
Chongqing Danduo Technology Co., Ltd
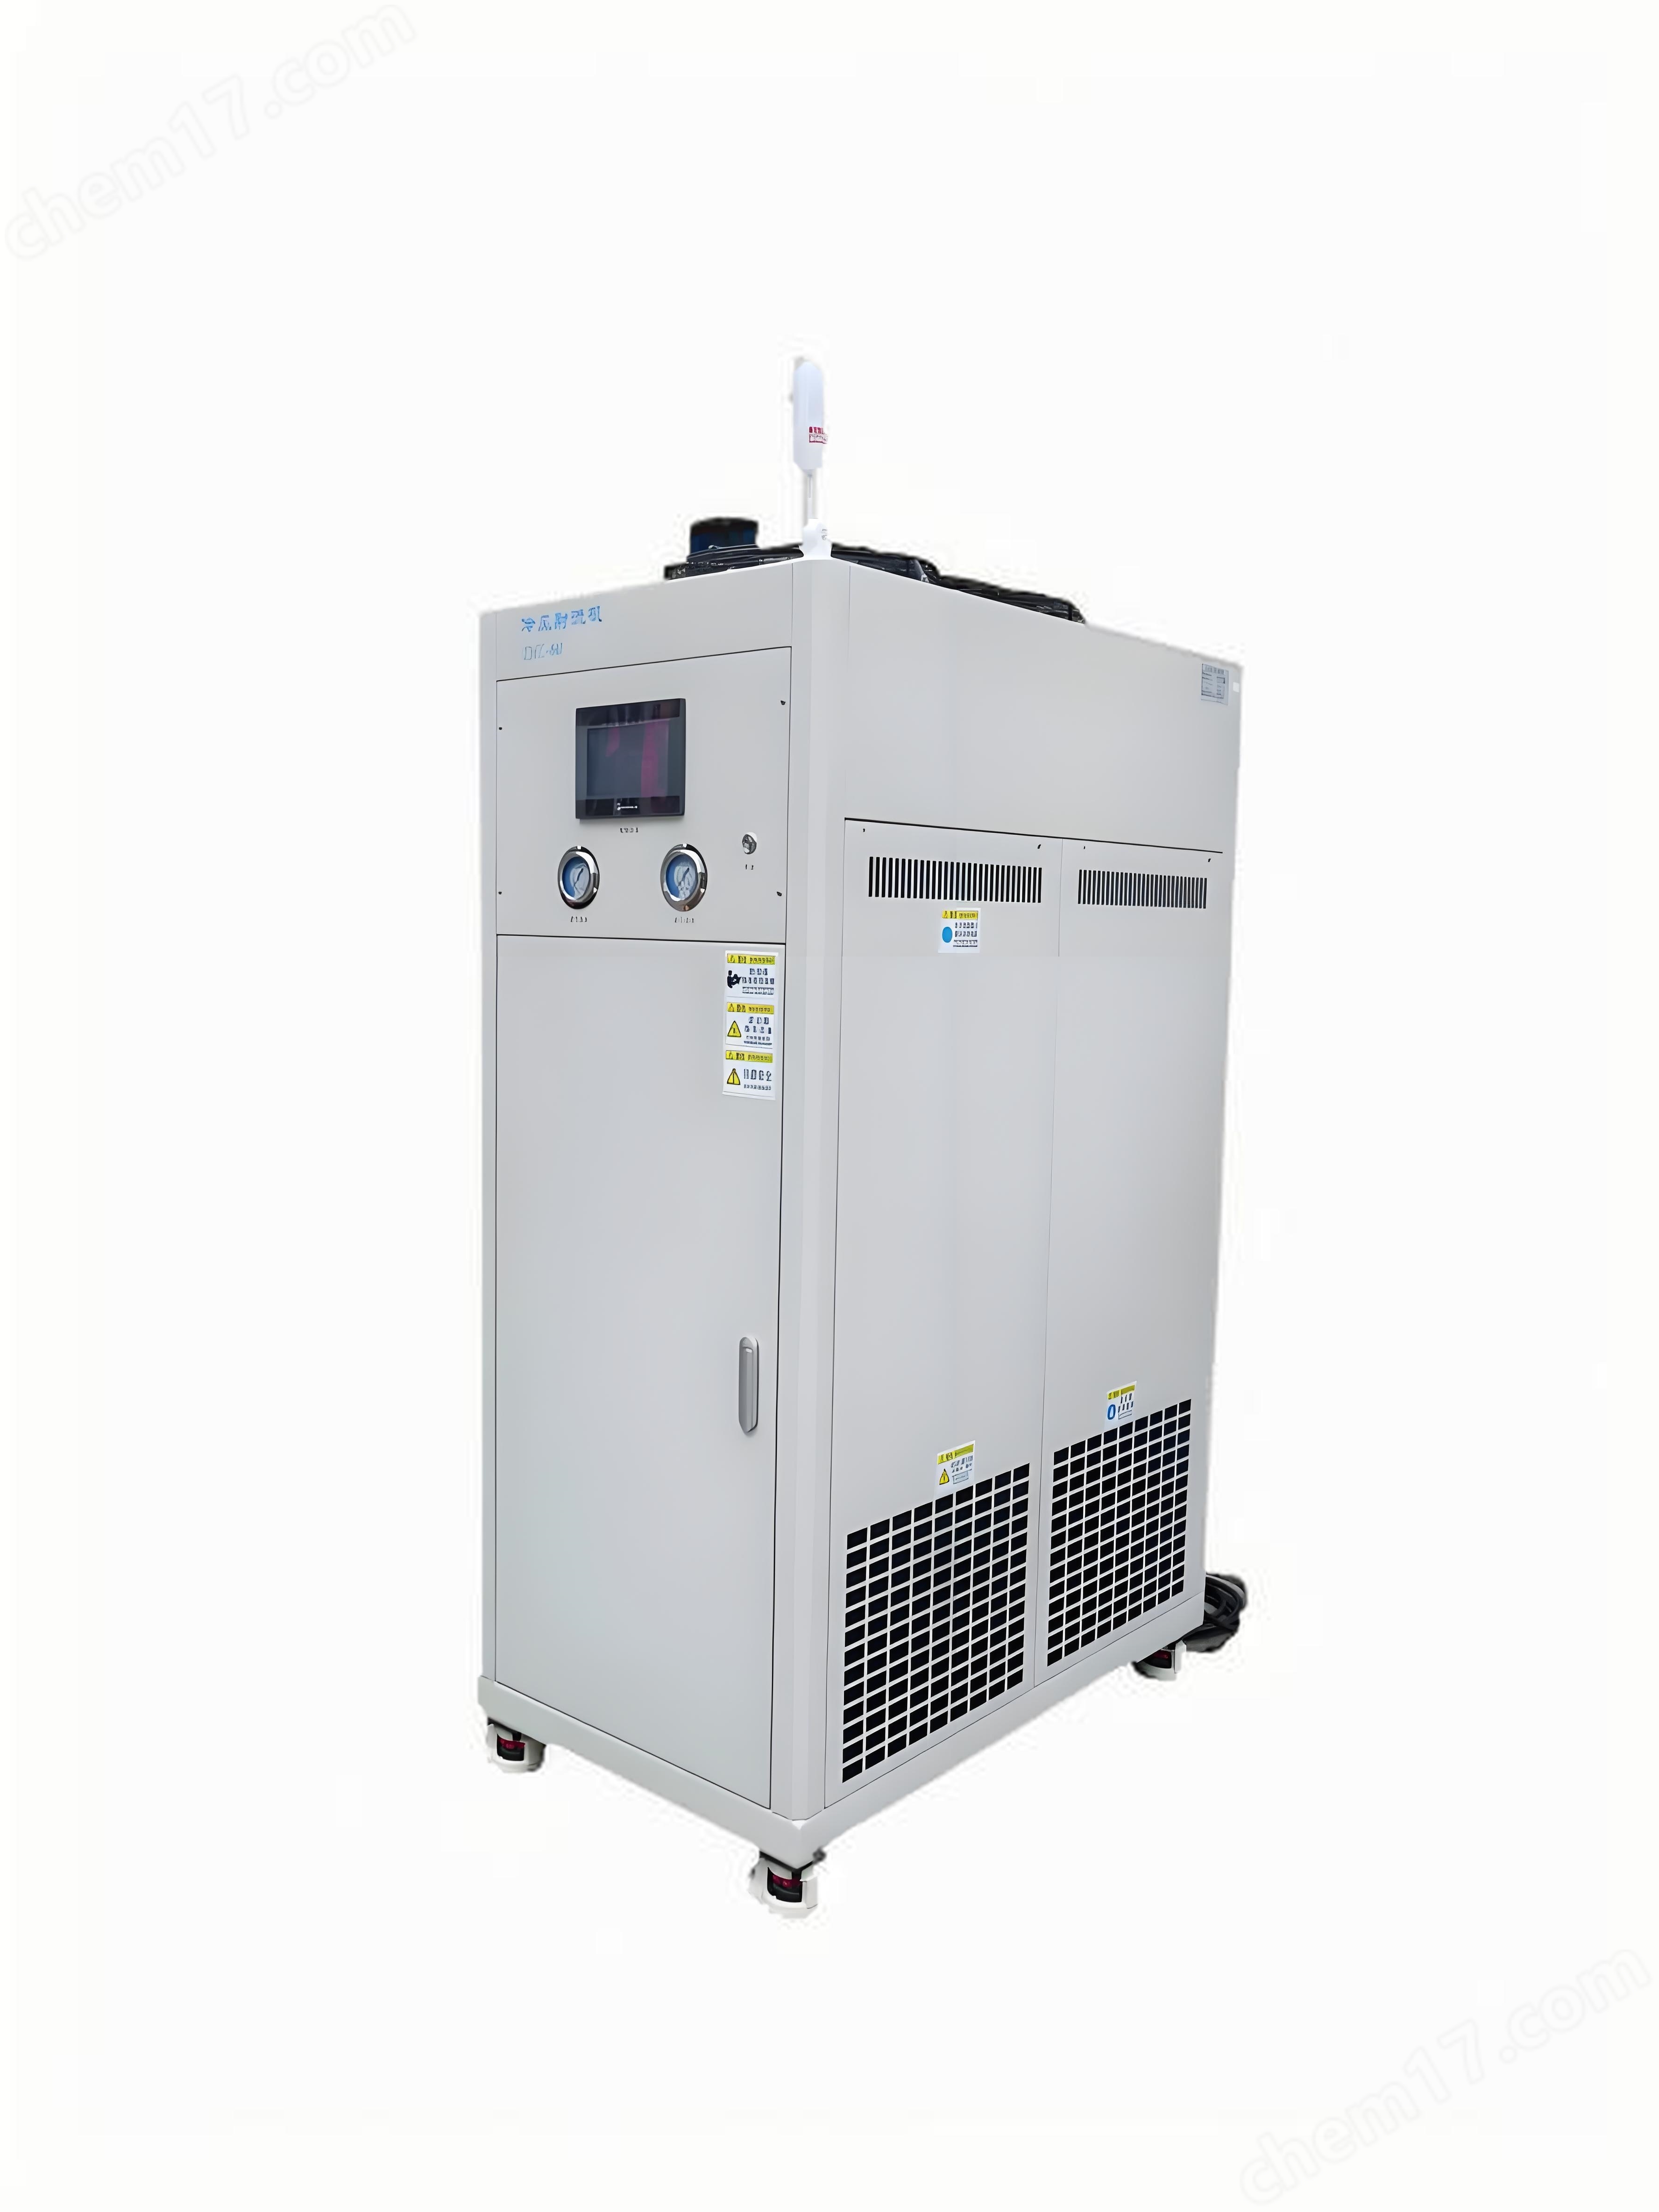

Traitement à basse température en acier inoxydable
NégociableMise à jour sur05/06
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
L'usinage à basse température de l'acier inoxydable est un processus spécial conçu pour améliorer les propriétés de coupe des matériaux, prolonger la durée de vie de l'outil, améliorer la qualité de surface de la pièce et la précision dimensionnelle en réduisant la température d'usinage.
Détails du produit
Traitement à basse température en acier inoxydableEst un procédé spécial conçu pour améliorer les propriétés de coupe du matériau, prolonger la durée de vie de l'outil, améliorer la qualité de surface de la pièce et la précision dimensionnelle en réduisant la température d'usinage. Cette technique est particulièrement adaptée aux matériaux difficiles à usiner tels que l'acier inoxydable, car l'usinage de ce type de matériau à température normale tend à s'accompagner d'une force de coupe et d'une accumulation de chaleur plus élevées, susceptibles de provoquer des problèmes tels que l'usure accélérée de l'outil et la déformation de la pièce.
Principe de fonctionnement
Réduction de l’impact thermique:
L'usinage dans un environnement à basse température peut réduire efficacement la chaleur due au frottement, évitant ainsi la déformation de la pièce ou la création de contraintes résiduelles dues à une surchauffe.
Amélioration de la dureté et de la ténacité des matériaux:
L'abaissement de la température peut rendre certains matériaux métalliques, y compris l'acier inoxydable, plus fragiles et plus durs, ce qui contribue à réduire la résistance à la coupe, à faciliter la coupe et à obtenir une meilleure finition de surface.
Prolonger la durée de vie de l'outil:
L'environnement à basse température réduit l'impact de la chaleur générée pendant le processus de coupe sur l'outil et réduit le risque de ramollissement ou d'oxydation du matériau de l'outil, ce qui prolonge la durée de vie de l'outil.
Contrôle des changements microstructuraux:
Pour certaines applications spécifiques, le traitement à basse température peut aider à contrôler les changements dans la microstructure interne du matériau, tels que l'inhibition des changements de phase, ce qui est important pour préserver les caractéristiques du matériau et améliorer la qualité du produit fini.
Processus de traitement à basse température en acier inoxydable:
Phase de prétraitement
Nettoyage et décontamination: élimine les huiles de surface en acier inoxydable, les impuretés et garantit la qualité du traitement ultérieur.
Induction de la fragilité cryogénique (pour les aciers inoxydables ferritiques): la fragilité cryogénique ou la transformation martensitique est induite par le refroidissement de la pièce à une température cible (par exemple - 50 ° C à - 150 ° c) par immersion d'azote liquide ou par un mandrin de congélation électronique.
Construction d'environnements à basse température
Sélection des médias de refroidissement:
Azote liquide: pureté ≥ 99999%, température - 196 ℃, convient pour le traitement à très basse température.
Gaz cryogéniques: tels que l'air comprimé ou l'azote refroidi par le système de réfrigération à - 40 ℃ à - 80 ℃, adapté aux matériaux sensibles à l'azote liquide.
Méthode de refroidissement:
Type froid externe: refroidit uniquement la surface de la pièce ou de l'outil, convient pour le travail d'ébauche.
Type froid interne: le fluide cryogénique est transporté par le trou interne de l'outil ou le canal interne de la pièce, ce qui rend la température de la zone de coupe uniforme et convient à la finition.
Exécution d'usinage de coupe
Sélection de machines - outils et d'outils:
Machine - outil: Choisissez le tour horizontal de précision, la vitesse de la broche 25 - 1600r / min, la quantité d'alimentation 0.05-1.50mm / R.
Outils: préférez les outils refroidis à l'intérieur (tels que les forets refroidis à l'intérieur, les fraises) pour vous assurer que le fluide cryogénique atteint directement l'interface de coupe. Pour les Matériaux cristallins, des outils diamantés sont nécessaires pour réduire les dommages sous - superficiels.
Optimisation des paramètres de coupe:
Vitesse de coupe: la fragilité du matériau augmente à basse température, peut augmenter la vitesse de coupe appropriée (par exemple 200 - 500m / min) pour réduire la force de coupe, mais il faut éviter que la vitesse excessive ne provoque une remontée de température.
Quantité d'alimentation: ajustée en fonction de la dureté du matériau, généralement 0,05 - 0,2 mm / R pour équilibrer l'efficacité de coupe avec la rugosité de la surface.
Tirant d'outils arrière: contrôle à 0,1 - 1,0 mm lors de l'usinage de précision, pour éviter une force de coupe excessive entraînant une déformation de la pièce ou une rupture de l'outil.
Injection de fluide cryogénique:
L'angle d'injection est généralement de 30 ° - 45 ° à 10 - 30 mm du point de coupe, assurant une couverture uniforme de l'interface de coupe par le milieu de refroidissement.
Surveillez la température de la zone de coupe en temps réel, ajustez la quantité de fluide cryogénique injecté via un contrôleur de rétroaction, maintenez la température cible (par exemple - 50 ° c).
Phase de post - traitement
Traitement de trempe: élimine les contraintes internes et les déformations générées par le traitement à basse température, équilibre la dureté et la résistance.
Traitement de surface: polissage, nettoyage pour éliminer les médias de refroidissement résiduels et améliorer la qualité de la surface.
Détection de performance: la ténacité au choc à basse température (valeur akv) est vérifiée par le test de choc Charpy, assurant la résistance à la rupture du matériau à la température cible.
Produit similaire Recommander

