- Courriel
- Téléphone
-
Adresse
No.128 Tongxing North Road, district de Beibu, Chongqing
Catégories de produits
Chongqing Danduo Technology Co., Ltd

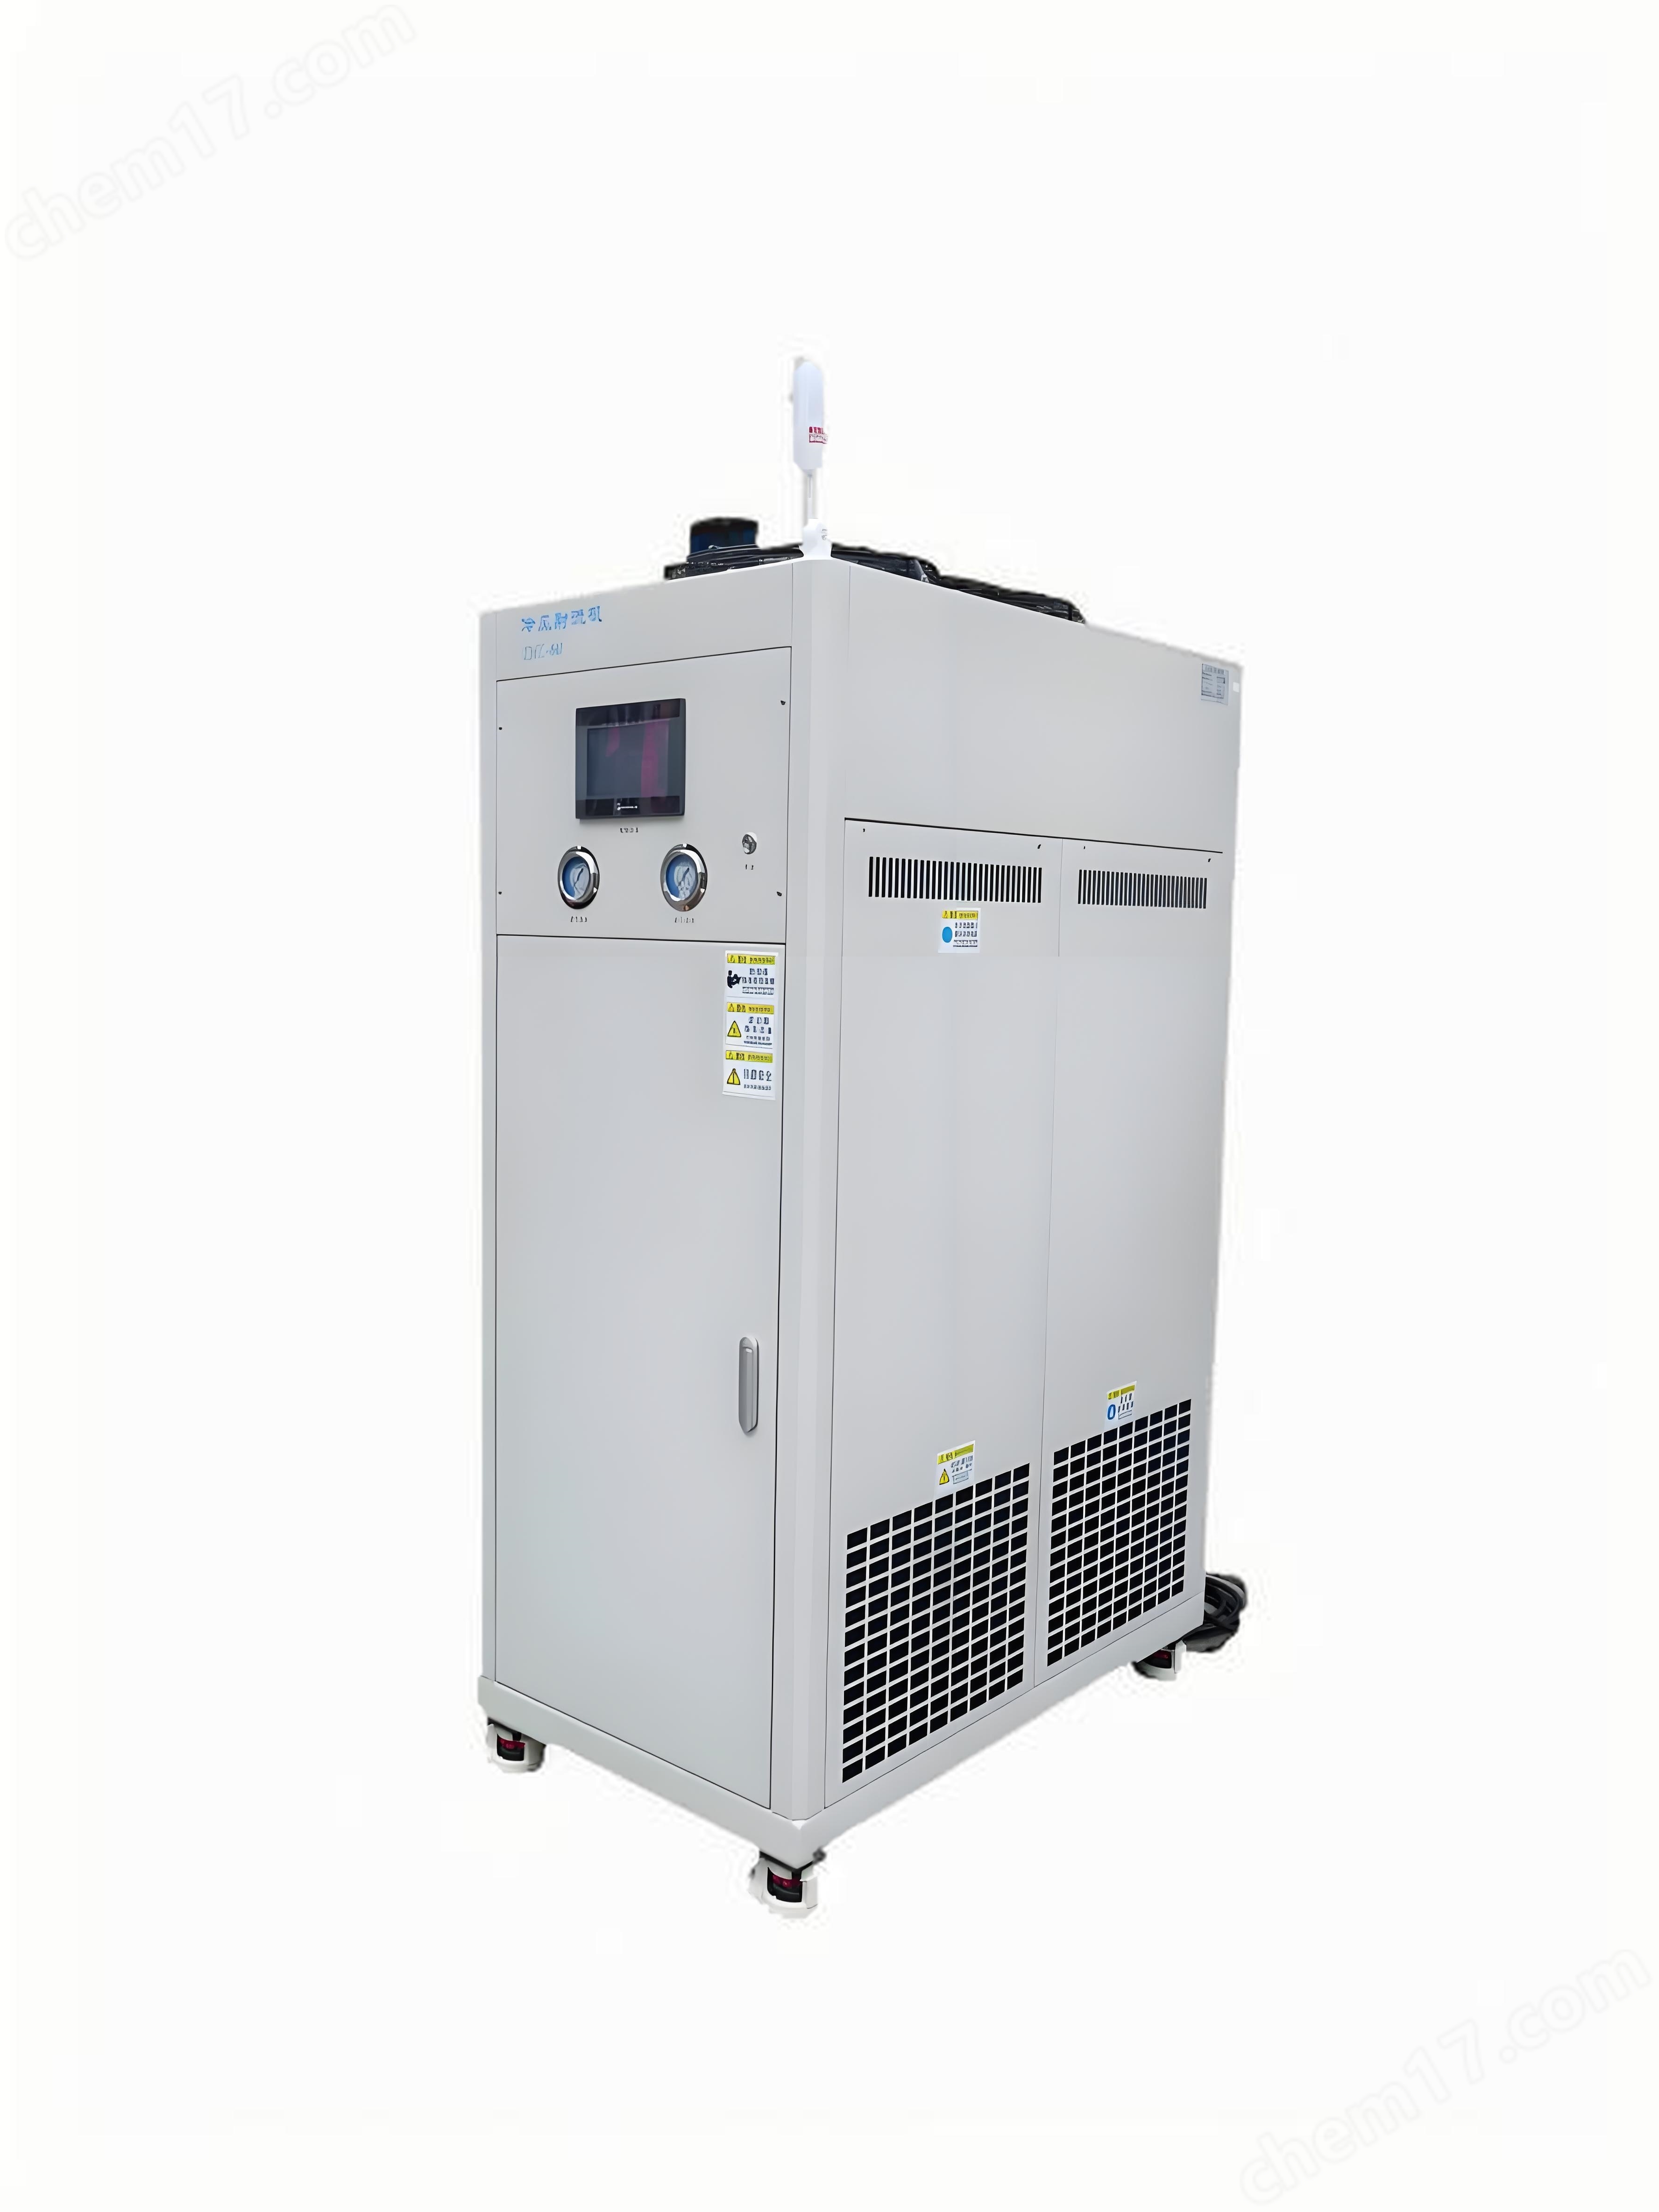
Traitement de tournage à basse température de la lentille
NégociableMise à jour sur05/06
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
Le processus de travail de base de l'usinage de tournage à basse température de la lentille peut être divisé en cinq étapes clés du prétraitement de la pièce, de la construction de l'environnement à basse température, du réglage des paramètres de coupe, de l'exécution de la coupe à basse température et de la détection de la qualité de l'usinage, dont l'objectif principal est d'améliorer les performances de coupe des matériaux par l'environnement à basse température, tout en contrôlant la précision de l'usinage et la qualité
Détails du produit
Traitement de tournage à basse température de la lentilleLe processus de travail de base peut être divisé en cinq étapes clés du prétraitement de la pièce, de la construction de l'environnement à basse température, de la configuration des paramètres de coupe, de l'exécution de la coupe à basse température et de la détection de la qualité du traitement, dont l'objectif principal est d'améliorer les performances de coupe des matériaux par l'environnement à basse température, tout en contrôlant la précision du traitement et la qualité de surface.
I. prétraitement des pièces:
Traitement fragile à basse température
Refroidir les pièces, telles que les matériaux métalliques, céramiques ou cristallins, de - 20 ° C à - 150 ° C, en utilisant des températures cryogéniques pour induire la fragilité des matériaux.
Méthodes typiques:
Immersion dans l'azote liquide: immergez la pièce dans un réservoir d'azote liquide pendant au moins 10 minutes, à retirer après que l'azote liquide ait cessé de vaporiser vigoureusement (réduction de la fumée blanche), en veillant à ce que la température globale de la pièce soit uniforme.
Mandrin de congélation électronique: utilisant le principe de refroidissement différentiel de température de semi - conducteur, refroidissement direct de la pièce par l'empilement primaire (- 30 ℃) ou l'empilement secondaire (- 70 ℃), tout en gelant la pièce sur le mandrin avec de la glace de film liquide spéciale pour réaliser l'intégration de serrage et de refroidissement.
Fixation et positionnement des pièces
Fixez rapidement la pièce pré - refroidie sur le mandrin ou la table de la machine - outil pour éviter que la reprise de température ne provoque la disparition de la fragilité.
Pour l'usinage de précision (par exemple pour les Matériaux cristallins), il est nécessaire d'utiliser des pinces de haute précision et d'ajuster la position axiale (axe Z) et radiale (axe X) de la pièce, en veillant à ce que le point de coupe soit aligné avec l'outil.
II. Construction de l'environnement à basse température pour le tournage à basse température du cristallin:
Sélection des médias de refroidissement
Azote liquide: la pureté doit atteindre 99999%, pompée par une pompe à azote liquide et pulvérisée par un petit tube circulaire métallique dans la zone de coupe, permettant un refroidissement à très basse température de - 196 ℃.
Gaz cryogéniques: tels que l'air comprimé ou l'azote refroidi par le système de réfrigération à - 40 ℃ à - 80 ℃, pulvérisé par la buse à l'interface de coupe, adapté aux matériaux sensibles à l'azote liquide.
Mélange liquide cryogénique: l'injection d'azote liquide dans l'alcool permet d'obtenir un liquide cryogénique à - 90 ° C, adapté à la méthode de refroidissement par immersion.
Classification des moyens de refroidissement
Type de refroidissement externe: refroidissement de la pièce ou de la surface de l'outil uniquement, Température interne toujours plus élevée, convient pour l'ébauche.
Type de refroidissement interne: le fluide cryogénique est transporté par le trou interne de l'outil ou le canal interne de la pièce, ce qui rend la température uniforme dans toute la zone de coupe, l'effet de coupe est meilleur et convient à la finition.
Refroidissement continu: refroidissement continu de la pièce entière ou de la zone de coupe, bon effet de refroidissement mais consommation d'énergie élevée.
Refroidissement discontinu: refroidissement local uniquement lors de la coupe, pour les matériaux sensibles à la température.
Contrôle de la température et feedback
Surveiller la température de la zone de coupe en temps réel à l'aide d'un capteur de température, réguler la quantité de fluide cryogénique injecté via un contrôleur de rétroaction, maintenir la température cible (par exemple - 50 ° c).
Lorsque le Contrôleur d'alimentation actuel détecte une variation de la puissance d'entrée du système d'usinage, il ajuste automatiquement le débit pour compenser les fluctuations de température.
Iii. Réglage des paramètres de coupe:
Sélection de machines - outils et d'outils
Machine - outil: Choisissez le tour horizontal de précision, la plage de vitesse de broche 25 - 1600r / min, la quantité d'alimentation 0.05-1.50mm / R, pour répondre aux besoins dynamiques de la coupe à basse température.
Outils: préférez les outils refroidis à l'intérieur (tels que les forets refroidis à l'intérieur, les fraises) pour vous assurer que le fluide cryogénique atteint directement l'interface de coupe. Pour les Matériaux cristallins, des outils diamantés sont nécessaires pour réduire les dommages sous - superficiels.
Optimisation des paramètres de coupe
Vitesse de coupe: la fragilité du matériau augmente à basse température, peut augmenter la vitesse de coupe appropriée (par exemple 200 - 500m / min) pour réduire la force de coupe, mais il faut éviter que la vitesse excessive ne provoque une remontée de température.
Quantité d'alimentation: ajustée en fonction de la dureté du matériau, généralement 0,05 - 0,2 mm / R pour équilibrer l'efficacité de coupe avec la rugosité de la surface.
Tirant d'outils arrière: contrôle à 0,1 - 1,0 mm lors de l'usinage de précision, pour éviter une force de coupe excessive entraînant une déformation de la pièce ou une rupture de l'outil.
Iv. Exécution de coupe à basse température:
Injection de fluide à basse température
Après le démarrage de la machine - outil, ouvrez le réservoir d'azote liquide ou la vanne de gaz cryogénique et Alignez le fluide de refroidissement à travers la buse dans la zone de déformation de coupe (comme l'endroit où la face avant de l'outil est en contact avec les copeaux).
L'angle d'injection est généralement de 30 ° - 45 ° à 10 - 30 mm du point de coupe, assurant une couverture uniforme de l'interface de coupe par le milieu de refroidissement.
Surveillance du processus de coupe
Observez la force de coupe, la température de coupe et la morphologie des copeaux en temps réel, Ajustez le débit de refroidissement ou les paramètres de coupe pour optimiser l'efficacité de l'usinage.
Pour les Matériaux cristallins, les vibrations de coupe doivent être strictement contrôlées pour éviter les fissures subsuperficielles ou les défauts de dislocation.
Emission et nettoyage
Le fluide cryogénique rince la zone de coupe, favorise l'évacuation des copeaux et empêche la coupe secondaire.
Une fois le traitement terminé, la surface de la pièce est nettoyée avec de l'alcool ou de l'eau désionisée pour éliminer le milieu de refroidissement résiduel.
V. essai de qualité de traitement:
Détection de rugosité de surface
La rugosité de surface (valeur ra) est mesurée à l'aide d'un profilomètre ou d'un microscope à force atomique (AFM), et la coupe cryogénique peut généralement réduire la valeur ra en dessous de 0,8 μm.
Analyse microstructurale
La Microstructure de la surface traitée est observée par microscopie électronique à balayage (MEB) ou par microscopie électronique à transmission (TEM) pour évaluer le raffinement des grains, l'épaisseur de la couche durcie traitée et la distribution des contraintes résiduelles.
Résultats typiques: la coupe ultra - basse température peut affiner la taille des grains de surface, réduire l'épaisseur de la couche durcie, tout en augmentant la contrainte de compression résiduelle de la surface et en améliorant la durée de vie en fatigue.
Tests de performance
Effectuer des tests de dureté, des tests de fatigue ou des tests de propriétés optiques (par exemple, la transmission de la lumière cristalline) sur les pièces usinées pour vérifier l'effet amélioré de la coupe à basse température sur les propriétés du matériau.
Produit similaire Recommander

