- Courriel
- Téléphone
-
Adresse
No.128 Tongxing North Road, district de Beibu, Chongqing
Catégories de produits
Chongqing Danduo Technology Co., Ltd
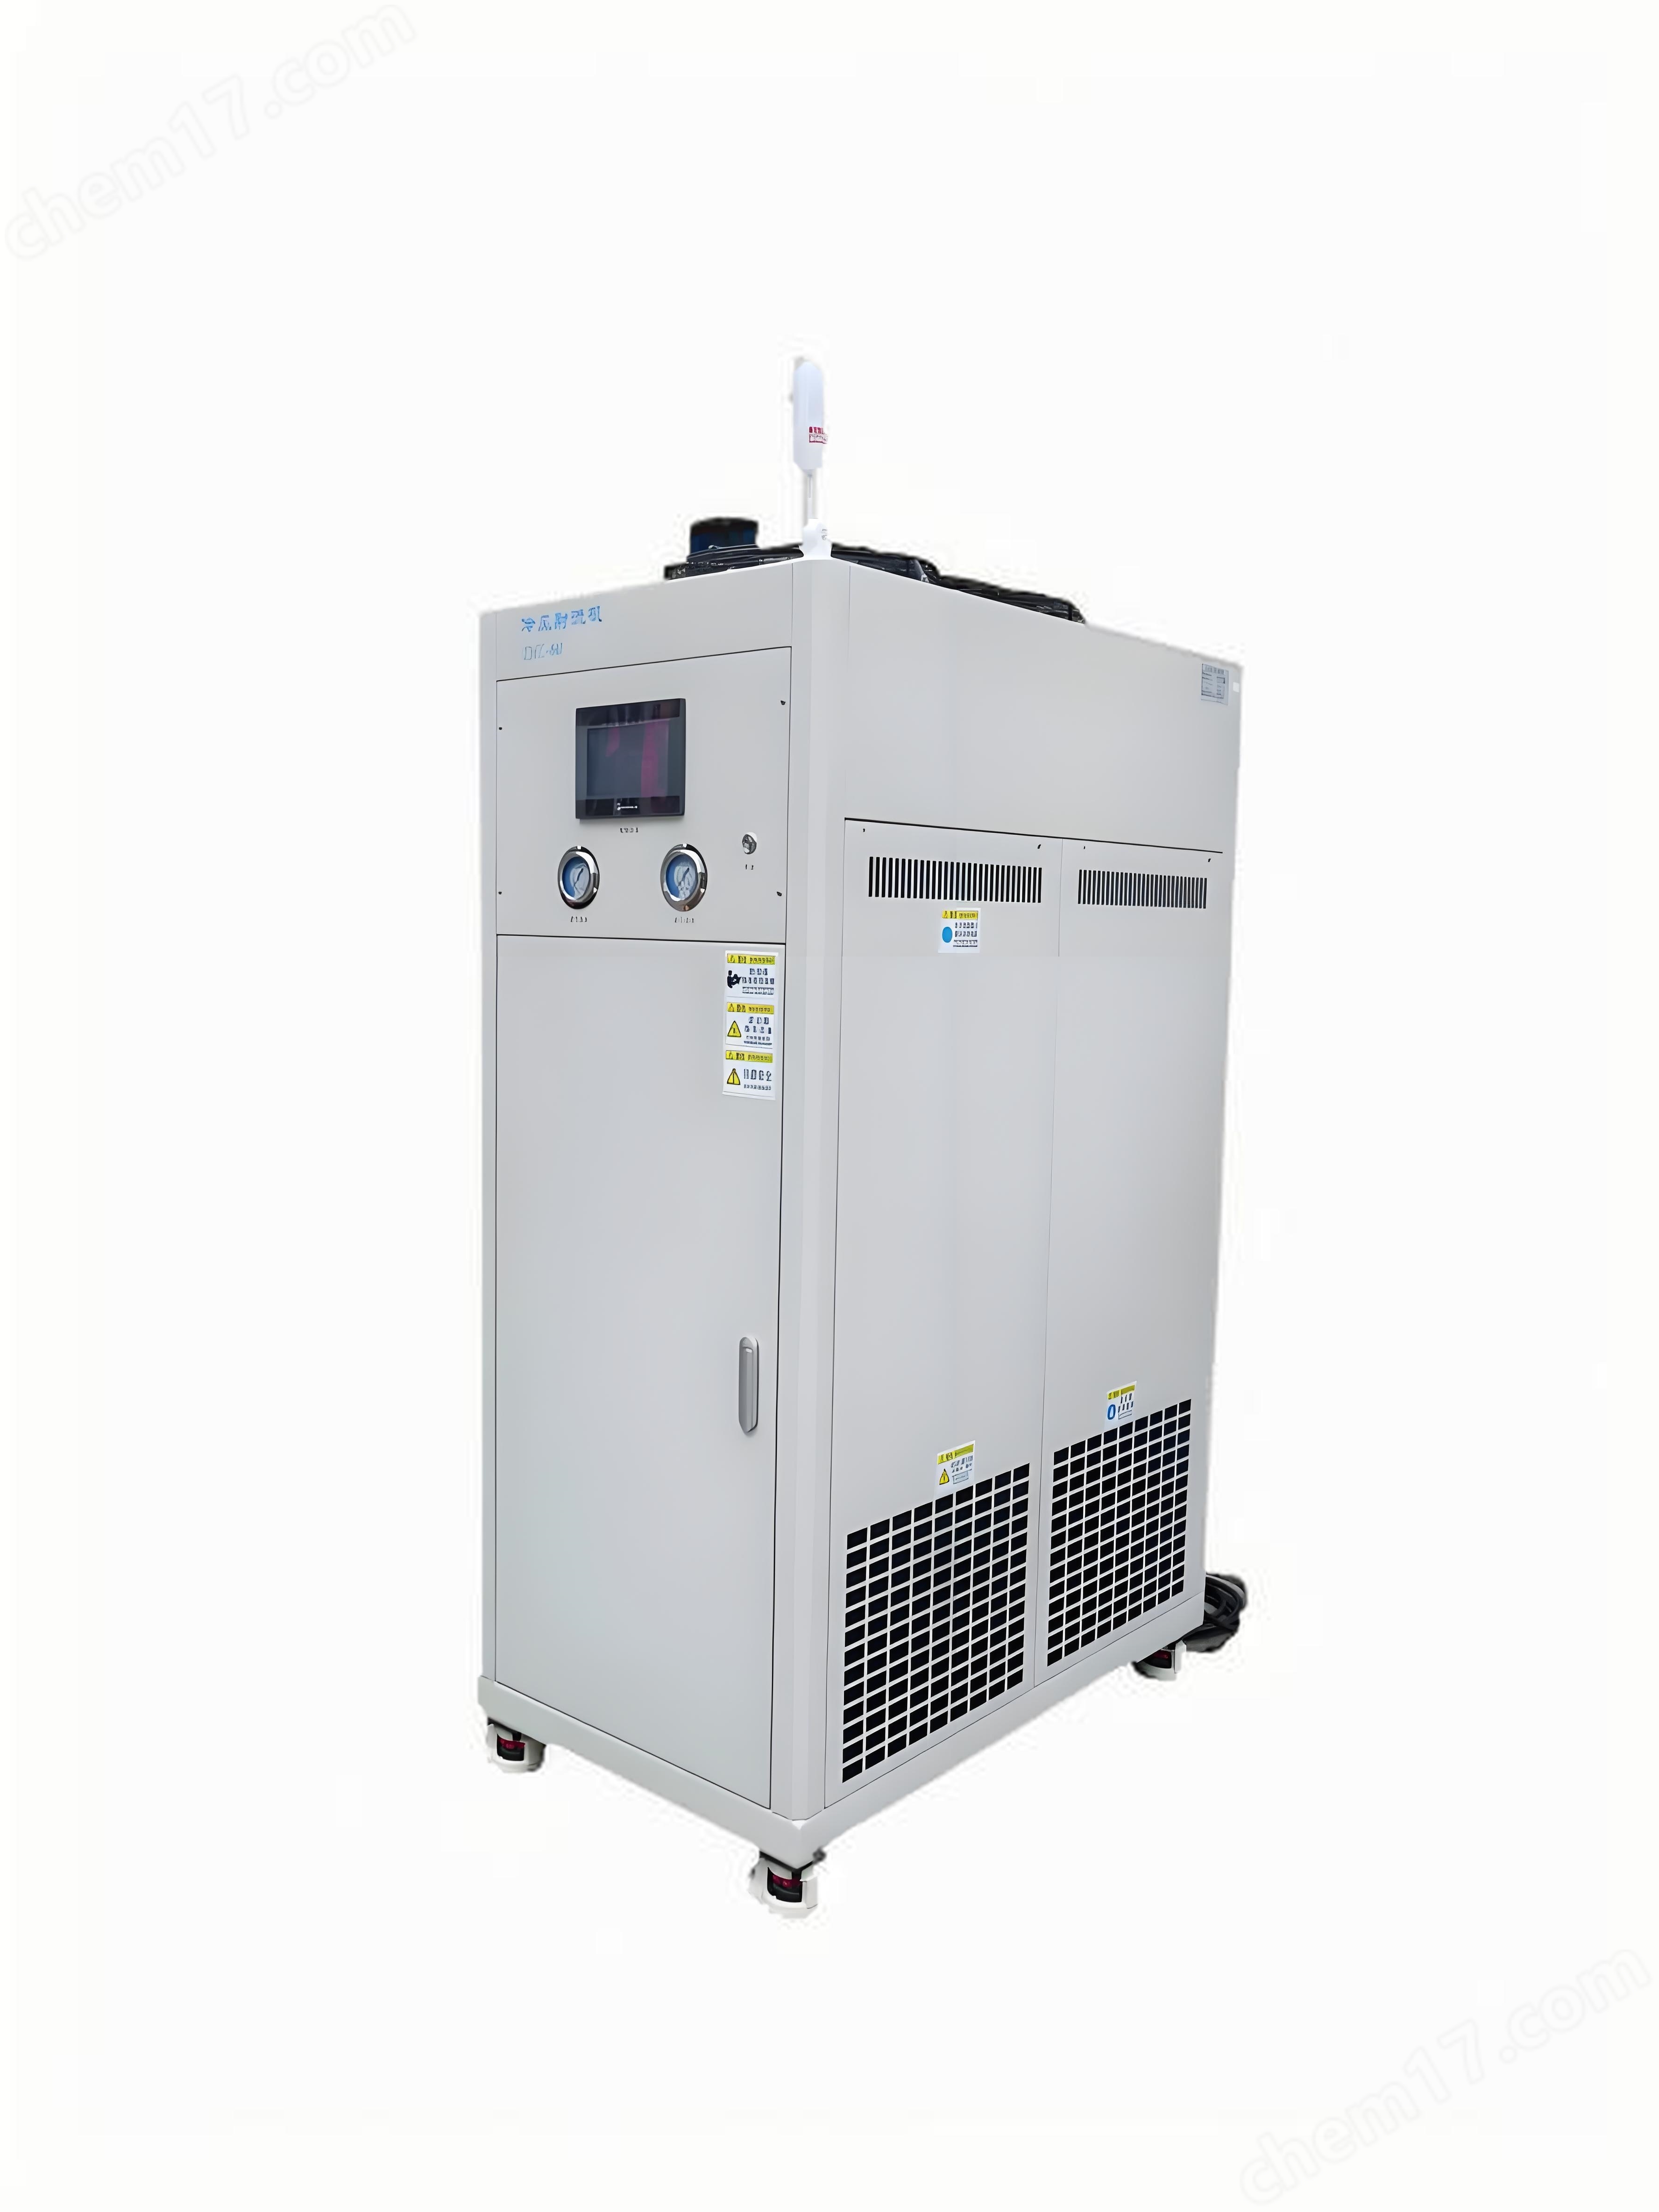

Micro lubrification traitement de coupe à air froid - Chongqing Dando Technology Co., Ltd
NégociableMise à jour sur05/06
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
L'usinage de coupe à l'air froid est l'intégration de la coupe à l'air froid à basse température avec la coupe à l'air froid microlubrifié, en mélangeant l'air froid de - 10 ℃ à - 100 ℃ avec de l'huile de lubrification microlubrifiante pour former un aérosol, directement injecté dans la zone de coupe pour un refroidissement et une lubrification efficaces.
Détails du produit
Micro lubrification traitement de coupe à air froid(technologie de coupe de microlubrification à basse température) est l'intégration de la coupe à froid à basse température avec la coupe de microlubrification, en mélangeant l'air froid de - 10 ℃ à - 100 ℃ avec l'huile de microlubrification pour former un aérosol, directement pulvérisé dans la zone de coupe pour obtenir un refroidissement et une lubrification efficaces. Son processus de traitement peut être divisé en étapes clés comme suit:
Micro lubrification système de coupe à air froid composition et préparation
Source de gaz et système de réfrigération
Source de gaz: après purification de l'air comprimé ou de l'azote par filtration grossière, le système de réfrigération entrant est refroidi à la température cible (par exemple - 40 ℃ à - 50 ℃).
Méthode de réfrigération: y compris la réfrigération indirecte par compression cyclique, la réfrigération indirecte par milieu à bas point d'ébullition, la réfrigération directe par expansion adiabatique de l'air ou la réfrigération par semi - conducteur pour assurer une température d'air froid stable et contrôlable.
Tuyau d'isolation thermique: transport de gaz cryogénique à la zone de traitement, réduisant les pertes de température du lien intermédiaire.
Système d'alimentation en microlubrification
Choix du lubrifiant: utilisez des microlubrifiants respectueux de l'environnement (tels que des huiles végétales, des esters synthétiques ou du polyéthylène glycol) en quantités généralement comprises entre 10 et 20 ml par heure, ce qui est nettement inférieur aux fluides de coupe traditionnels.
Dispositif d'atomisation: l'huile de lubrification est mélangée à l'air froid par un système à un ou deux canaux pour former un aérosol de l'ordre du micron (la taille des particules est généralement contrôlée en dessous de 2 μm), assurant une pulvérisation uniforme jusqu'au point de coupe.
Système d'usinage de coupe
Adaptation de la machine - outil: Choisissez un système d'alimentation en liquide intégré ou externe en fonction du type de machine - outil (par exemple, Tour CNC, Centre d'usinage). Intégré dans l'alésage intérieur de la broche, l'effet de refroidissement est meilleur, mais la machine - outil doit être modifiée; Le type externe est positionné par une buse indépendante pour une grande flexibilité.
Choix de l'outil: préférez les outils refroidis à l'intérieur (tels que les forets refroidis à l'intérieur, les fraises) pour vous assurer que l'aérosol atteint directement l'interface de coupe.
Processus de micro - lubrification d'usinage de coupe à air froid
1. Phase préparatoire
Choisissez le bon équipement: Assurez - vous que la machine - outil est équipée d'un système de microlubrification et d'un dispositif d'alimentation en air froid.
Préparation des matériaux: Préparez les pièces à usiner et les outils appropriés en fonction des besoins d'usinage.
Vérifiez l'état de l'équipement: vérifiez que tous les équipements (y compris le système mql, le générateur d'air froid, etc.) sont en bon état de fonctionnement et que les connexions sont correctes et exemptes de fuites.
2. Paramètres de configuration
Réglage des paramètres mql: Ajustez les paramètres tels que la quantité d'injection, la fréquence du système mql en fonction des caractéristiques du matériau à traiter et des exigences du processus.
Réglage des conditions d'air froid: ajustez la pression, la température et le débit de l'unité d'alimentation en air froid pour s'adapter à différentes vitesses de coupe et vitesses d'avance.
3. Commencer le traitement
Démarrez la machine - outil: démarrez la machine - outil en premier et laissez - la atteindre un état de fonctionnement stable.
Activez le système mql: Activez le système de microlubrification avant de commencer la coupe pour vous assurer que la bonne quantité de lubrifiant peut être éjectée avec précision sur le point de contact outil - pièce.
Alimentation en air froid: immédiatement après le démarrage du dispositif d'alimentation en air froid, un flux d'air cryogénique est fourni à la zone de coupe pour le refroidissement.
4. Surveillance en temps réel
Surveiller le processus de coupe: portez une attention particulière à la morphologie des copeaux produits au cours du processus de coupe, à la finition de la surface et aux variations de la force de coupe.
Réglage des paramètres: si nécessaire, Ajustez les paramètres du mql et du vent froid en temps opportun pour optimiser l'effet de traitement.
5. Fin du traitement
Arrêt de l'alimentation en huile et en air: lorsque vous avez terminé une tâche de coupe prédéterminée, éteignez d'abord le système mql et l'alimentation en air froid.
Nettoyer le site: enlever les pièces usinées et effectuer l'entretien de nettoyage nécessaire sur la machine - outil.
Questions de maintenance
Vérifiez régulièrement le système mql: Assurez - vous que la buse est dégagée et évitez d'affecter l'effet de lubrification en raison du blocage.
Gardez l'unité d'air froid propre: nettoyez régulièrement le filtre à l'intérieur de l'unité d'alimentation en air froid pour empêcher la poussière d'entrer dans le système et d'affecter les performances.
Lubrification des pièces mobiles: pour les systèmes ou les unités à air froid contenant des pièces mobiles, effectuer un entretien régulier de lubrification conformément aux recommandations du fabricant.
Enregistrement des activités de maintenance: un journal de maintenance détaillé est établi pour enregistrer le contenu spécifique de chaque maintenance, la date et les informations sur les exécutants, ce qui facilite le suivi de l'état de l'équipement.
Produit similaire Recommander

